

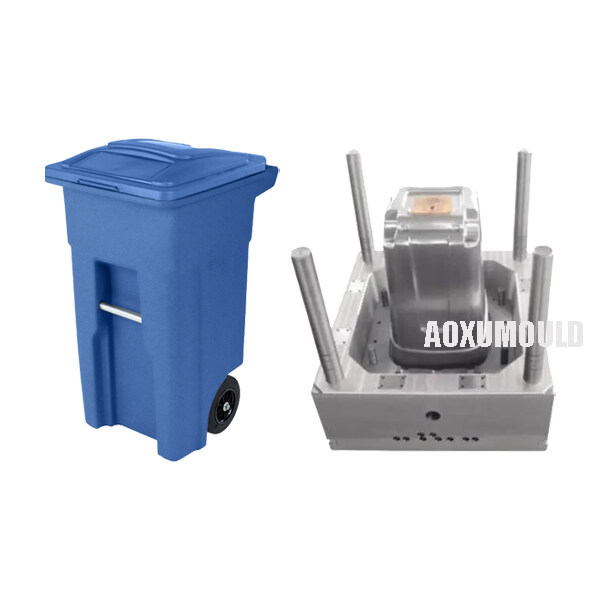
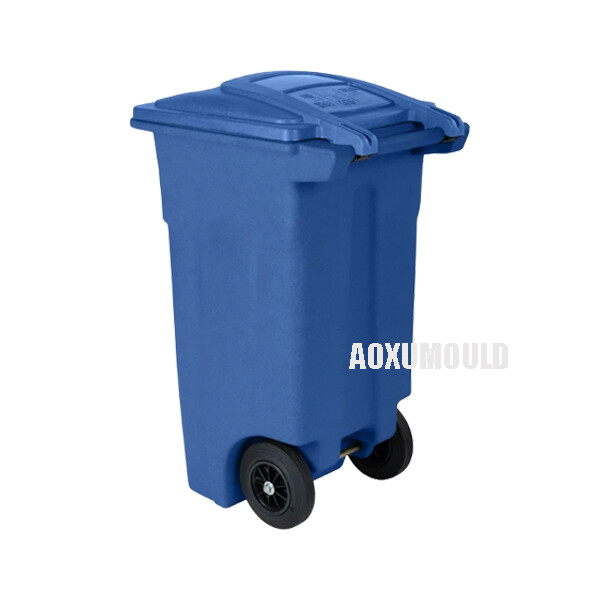
カビの仕様
|
金型名 |
ゴミ箱の射出型 |
|
製品材料 |
HDPE、プラスチック |
|
製品サイズ |
470x550x880mm |
|
キャビティ用の金型材料&.コア |
P20, 718, 2738 |
|
空洞のnos |
1キャビティ |
|
注入システム |
コールドランナー |
|
適切な注入機 |
1800T |
|
金型サイズ |
985x900x1250mm |
|
カビの寿命 |
300以上、000 PCS |
|
T1時間 |
55日間の設計が完了した後 |
何TypesとCのアパシティT発疹ビン MオールズWe 作ることができます?

小さな家庭用ビンから大規模な工業用コンテナまで、さまざまなニーズを満たすために、幅広いゴミ箱型を生産することができます.ここに、私たちが提供する種類と能力の内訳があります。
1.ゴミ型の種類
家庭ゴミビン - キッチン、バスルーム、またはベッドルーム用の小規模から中サイズのビン(5〜30L).一般的なデザインには、ペダル操作、タッチレスセンサー、またはシンプルなオープントップビンが含まれます.}
コマーシャル/オフィスビン - 耐久性のある建設、耐火性、臭気コントロールなどの機能を備えた耐久性のあるミディアムから大きなビン(30〜100L).
ビンのリサイクル - 色分けされた蓋付きのマルチコンパートメントソート(紙、プラスチック、ガラス)のカスタマイズ{.
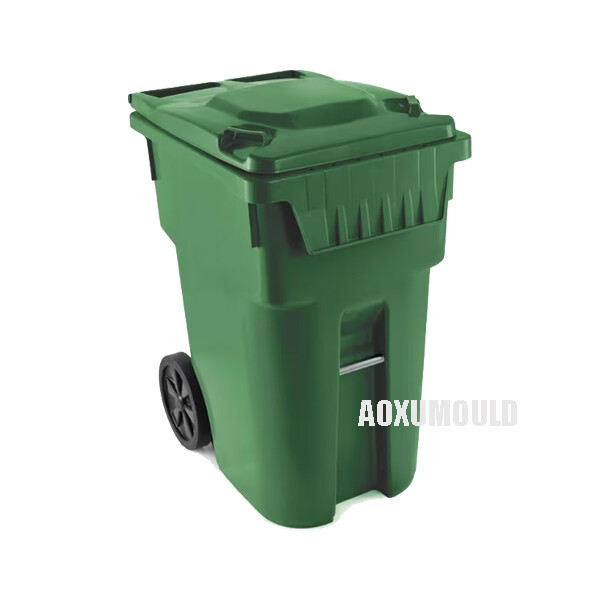
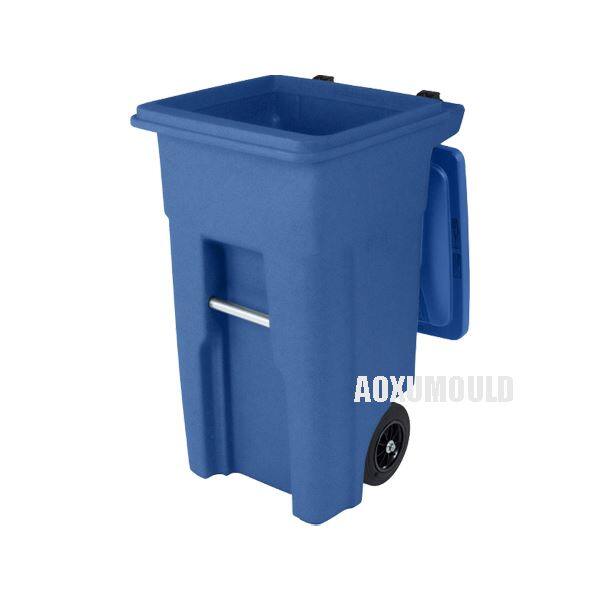
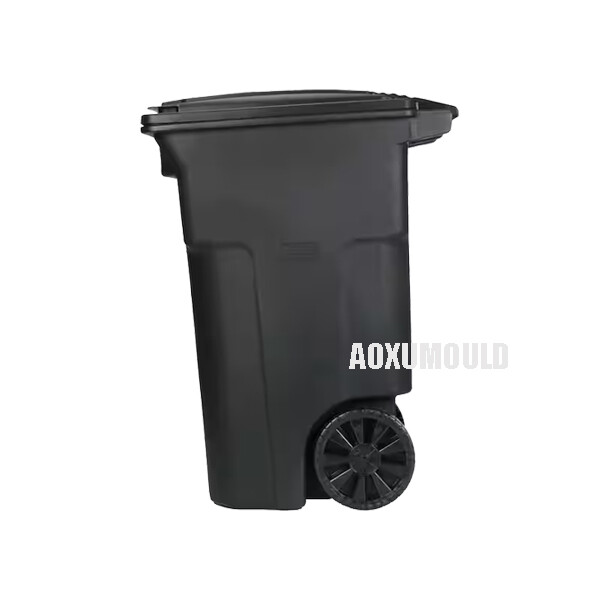
工業ゴミ箱 - 工場、病院、または屋外使用のための大容量(100〜500L+).には、多くの場合、車輪、頑丈な蓋、またはロック可能なデザイン.が含まれます。
専門ビン - 丸い、正方形、スリムプロファイルのビンなどのカスタムシェイプ、または堆肥箱や医療廃棄物コンテナなどのニッチ製品.
2.容量範囲
小(5〜20L) - 家やオフィスのデスクに最適.
中(20〜50L) - 標準キッチンまたはパブリックスペースビン.
大規模(50〜100L) - レストランや学校などの交通量の多いエリア.
Extra-Large(100L -1100 L+) - 産業または市の廃棄物収集.
ゴミ箱用の高品質の射出型を作る方法は?
1.型の設計:ゴミ箱の射出型を作成する最初のステップは、金型を設計することです{.これには、ゴミ箱のサイズと形状、および設計に組み込まれる特定の機能または詳細を決定することが含まれます.}}
2.材料を選択します。次のステップは、カビの材料を選択することです.射出型は通常、鋼またはアルミニウムから作られています。これらの材料は耐久性があり、射出成形プロセスに関与する高温と圧力に耐えることができるため.}
3.型をカットして形作る:デザインと材料が選択されたら、次のステップは金型をカットして形作ることです.これは通常、CNCマシンを使用して行われます。
4.型型を磨く:金型が切断されて形作られた後、滑らかな表面仕上げを確保するために研磨する必要があります.これは射出成形プロセスにとって重要であることが重要です。金型の欠陥が最終産物の欠陥をもたらす可能性があるため、{2}}
5.金型をテストします。射出成形プロセスを開始する前に、金型を適切に機能していることを確認するためにカビをテストする必要があります。
6.射出成形:金型がテストされ承認されると、射出成形プロセスの準備が整いました.これには、溶融プラスチックを金型キャビティに注入することが含まれます。
ゴミ箱の射出型はどのように機能しますか?

1.金型の設計と準備
カスタムスチール型は、ゴミ箱の形状に一致するようにCNCマシン化されています(リブ、ハンドル、ロゴなどを含む.).
金型は2つの半分で構成されています。
-core(男性)側 - 内側の構造を形成.
-cavity(女性)側 - 外面を形作る.
エジェクターピン、冷却チャネル、ベントなどの機能が統合されています.
2.プラスチック材料給餌
プラスチックペレット(HDPE、PP、またはABS)は、射出成形機のホッパー.に供給されます
ペレットは(必要に応じて)乾燥して水分を除去します。これにより、欠陥を引き起こす可能性があります.
3.融解と噴射
ペレットは回転するネジ.で加熱されたバレルに移動します
ネジはプラスチック(材料に応じて180〜280度)を溶かし、前方に押します.
十分な溶融プラスチックが蓄積すると、スクリューラムは高圧(500〜2、000 bar)で前方に前方にあり、プラスチックをカビ.に注入します
4.冷却と固化
型は(水路を介して)涼しく保たれ、プラスチックをすばやく強化します(厚さに応じて〜20〜60秒).
プラスチックは冷めるとわずかに収縮するので、型はこの.を補うように設計されています
5.カビの開口部と排出
冷却後、金型は.を分離します
イジェクターピンまたはエアブラストは、ゴミ箱をカビ.から押し出します
金型が再び閉じ、サイクルが繰り返されます(通常は30〜90秒ごとに).
6.後処理(必要に応じて)
余分なプラスチック(フラッシュ)が.からトリミングされます
一部のビンは、二次プロセス(E . g .、ラバーフィート、ラベル、またはマルチパートビン用のアセンブリを追加)を受けることがあります.
ゴミ箱の射出型のビデオを試してください
なぜDOESMy Bでs HアベニューSインクMarksまたはWアーピン?

1.シンクマーク(へこみまたはうつ病)
>原因:
厚いセクションの冷却が遅すぎる - プラスチックが冷めると収縮し、中空の領域を残します(rib骨または厚いハンドルの近くで一般).
梱包圧力が不十分です - 収縮を補償するのに十分なプラスチックが注入されていません.
溶融温度が高い - 過熱プラスチックは、{.を固めるにつれて縮小します
短い冷却時間 - 完全に硬化する前にビンが排出されます.
>ソリューション:
壁の厚さを減らす - 均一な厚さを保ちます(理想的にはHDPE/PPビンで2〜4mm).
梱包圧力を上げる - より多くの材料を縮小エリアに押し込むのに役立ちます.
冷却時間を延長 - 早期排出を防ぎます.
ゲートの位置を最適化します - 厚いセクションへのプラスチックの流れを保証します.
2.ワーピング(ねじれまたは曲げ)
>原因:
不均一な冷却 - 片方の側面が他の側よりも速く冷却され、ストレスが発生します.
カビの設計が悪い - 厚い領域の近くの冷却チャネルの欠如.
過度のカビの温度 - プラスチックが不均一に.を設定すると、内部応力が発生します。
低品質の素材 - いくつかのリサイクルプラスチックワープよりも簡単に.
>ソリューション:
冷却システムの改善 - 問題領域の近くにコンフォーマル冷却チャネルを追加.
カビの温度を調整します - 一貫性を保ちます(通常、HDPE/ppの場合は40〜80度).
ワープ耐性プラスチックを使用 - ガラスで満たされたPPまたは高品位のHDPEは変形を減らします.
アニーリング(後処理) - 内部ストレスを緩和するための熱処理ビン.
3.材料固有のヒント
HDPEビン - 冷却されすぎると反りがちです。中程度のカビの温度(50〜70度).
PPビン - HDPEよりも剛性が低い。構造リブを追加して、.を防ぐのを防ぎます
ABS BINS - 収縮率が高い。より高い梱包圧力が必要.
金型コンポーネント
金型鋼

ホットランナーシステム

標準部品

パッケージ&.配信

顧客のフィードバック

いつShellA M古いBe Replaced?
1.目に見える摩耗とダメージ
- 金型空洞内のクラックまたは侵食(ビンの点滅または表面欠陥を引き起こす).
- 腐食/孔食(プラスチックとの水分または化学反応による).
-Worn Ejector Pins(貼り付けまたは不均一な排出につながる).
解決策:軽度の損傷を修復することもありますが、広範な摩耗には交換が必要です.
2.一貫した品質の問題
-Increased Flash(カビの縫い目から漏れている過剰なプラスチック).
- 次元の不正確さ(金型の反りのために、ビンはもはや仕様を満たしていません).
- 表面の欠陥(調整後に持続する傷、鈍い仕上げ、またはシンクマーク).
解決策:プロセス調整にもかかわらず、欠陥が再発した場合、金型は.が摩耗しすぎる可能性があります
3.生産効率の低下
-longerサイクルタイム(冷却が不十分または固定部品による).
- 頻繁なダウンタイム(修理または清掃用).
解決策:現在のサイクル時間を元のベンチマークと比較します。 15〜20%の減速は、交換を正当化する可能性があります.
4.型は寿命を超えています
|
カビ材料 |
予想される寿命(ショット数) |
|
事前に硬化した鋼 |
100、000 - 300、000サイクル |
|
硬化鋼(e . g .、p20、h13) |
500、000 - 1、000、000+サイクル |
6.修理費用は代替品を上回ります
-If maintenance costs >新しい金型の価格の30%、交換は通常より経済的です.
-prequent Repairsはダウンタイムとスクラップレートを増加させます.
経験則:
修理の場合:損傷は局所的で修正可能です(<20% of mold cost).
交換の場合:コア/キャビティ表面は広く劣化しています.
よくある質問
>1.射出成形でどのような種類のゴミ箱を作ることができますか?
以下を含むほとんどすべてのプラスチックビン
家庭ゴミ缶(蓋の有無にかかわらず)
リサイクルビン(色分けされたコンパートメント)
商業/工業用ビン(頑丈、車輪付き)
特殊ビン(医療廃棄物、堆肥、ペダル操作)
>2.ゴミ箱に最適なプラスチックはどれですか?
HDPE(高密度ポリエチレン) - 最も一般的(耐久性があり、化学耐性).
PP(ポリプロピレン) - 軽量で柔軟な(屋内ビン).
ABS - プレミアム、衝撃耐性(ハイエンドビン).
リサイクルプラスチック - 環境に優しいオプション(調整された成形パラメーターが必要).
>3.シングルキャビティとマルチキャビティの金型の違いは何ですか?
シングルキャビティ:1サイクルあたり1ビン(今後コストの低下、生産量の遅い).
Multi-Cavity(2 - 8+ビン/サイクル):出力が高くなったが、金型コスト.
>4.ゴミ箱の典型的なサイクル時間は何ですか?
次の30〜90秒、
ビンサイズ(=長い冷却).
壁の厚さ(太い=凝集が遅い).
>5.ゴミ箱の射出型を維持するにはどうすればよいですか?
定期的なクリーニング(プラスチック残留物を除去).
.の粘着性を防ぐために、エジェクターピンを潤滑します
摩耗/損傷(特に通気孔と冷却チャネル)の検査.
>6.大量生産の前にサンプルを入手できますか?
はい!多くの工場が提供しています:
3Dプリントプロトタイプ(設計チェック用).
テストショット(実際の金型から).


