

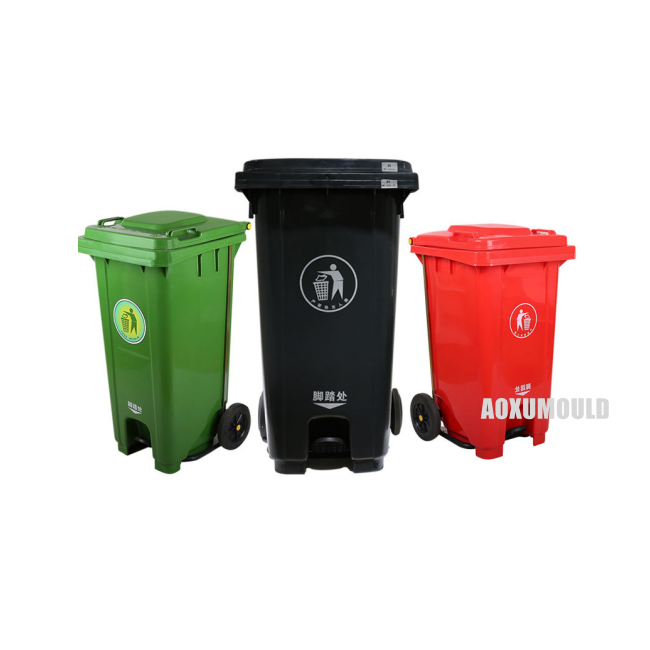
金型仕様
|
金型名 |
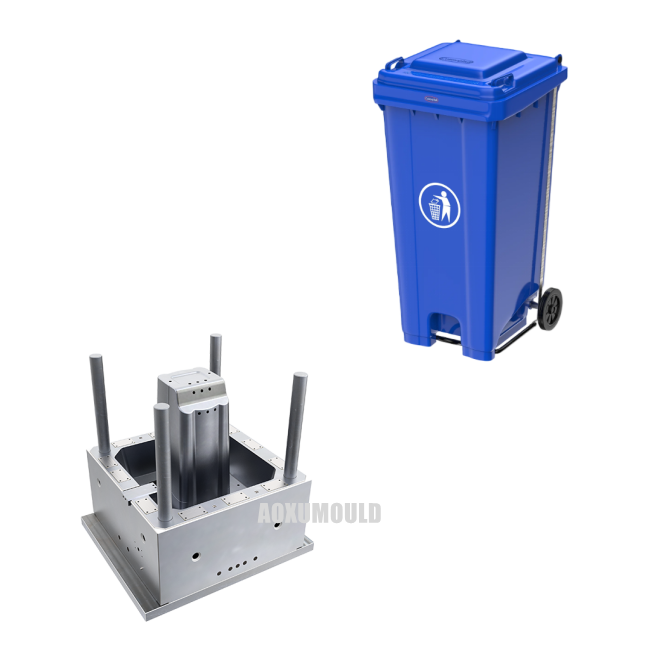
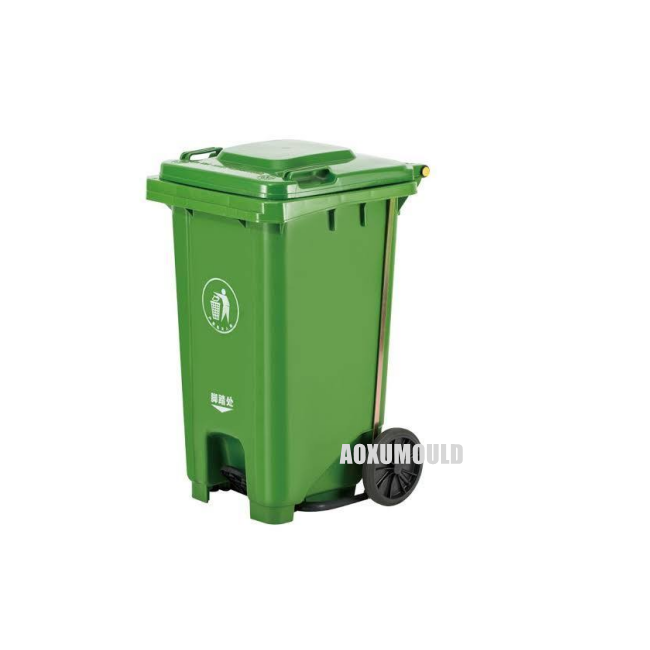
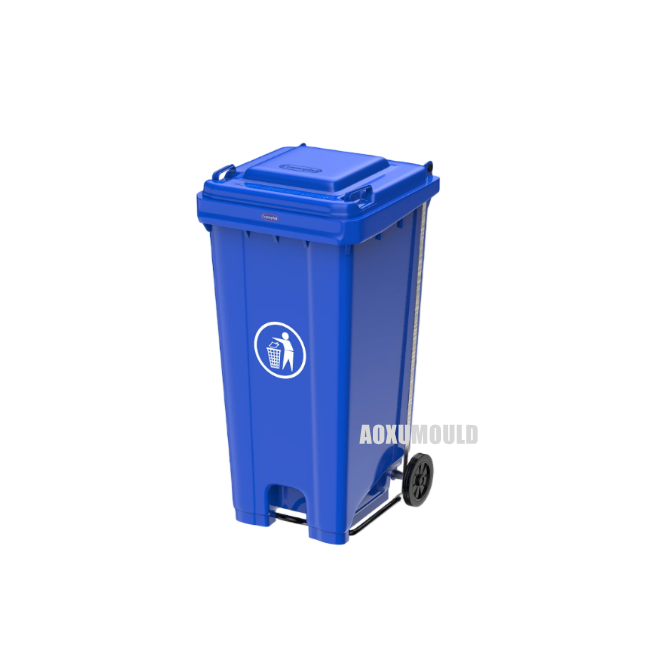
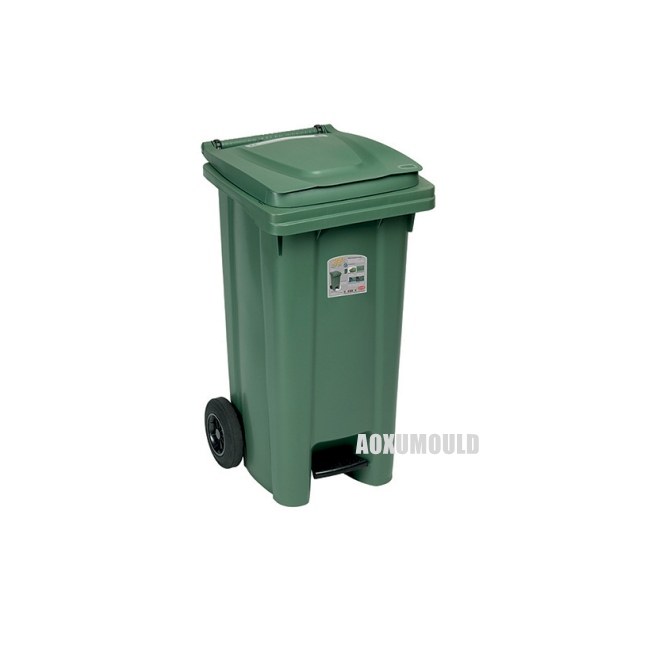
360L廃棄物ビン射出型 |
|
製品材料 |
HDPE、プラスチック |
|
製品サイズ |
878x596x1098mm |
|
製品容量 |
360リットル |
|
空洞用のカビ材料&。コア |
P20 |
|
空洞のnos |
1キャビティ |
|
注入システム |
ユドホットランナー |
|
適切な注入機 |
3300T |
|
金型サイズ |
1580x1250x1500mm |
| カビの重量 |
23500T |
|
カビの寿命 |
500,000%以上 |
|
T1時間 |
55日間の設計が完了した後 |
360Lプラスチック廃棄物ビンのサイズ情報

ほとんどの360Lプラスチックビンは、これらの一般的な測定値(長さ×幅×高さ)を共有しています。
典型的な範囲:
長さ:700〜850 mm
幅:659〜850 mm
高さ:1,100〜1,125 mm
一般的な組み合わせ:
710×850×1,120 mm
850×700×1,100 mm
700×850×1,100 mm
715×853×1,125 mm
360L廃棄物ビン射出型を設計する方法は?

1.構造設計:
最適化されたゲーティングシステムを備えたマルチキャビティカビは、均一な壁の厚さを確保し、欠陥を最小限に抑えます。
折り畳みを簡素化するためのアンダーカットのスライドブロックメカニズム(30度以下)。
2.クーリングシステム:
冷却時間を20〜30%削減し、生産効率を高めるための内部循環水チャネル。
ソフトウェア:フローバランスをシミュレートし、潜在的な欠陥を検出するためのMoldflow分析。
3.キー機器:
CNCミリング(精度:±0.1 mm)、EDM(±0.1 mm)、ワイヤー切断、および表面研削。
4.耐性制御:
高速ミリングおよび精密粉砕を介して±0.1 mm以内に維持される重要な寸法。
5.表面処理:
硬度を高めるためのアンチラストコーティングと焼き戻し。
カビ製造技術仕様

|
側面 |
詳細 |
|
鋼材 |
P20/45#スチール:バランスコスト、長寿、表面仕上げ。代替品:高光沢ビンの場合は718/Nak80、腐食抵抗の場合はS136。 |
|
金型デザイン |
- 冷却:冷却時間を30%短縮するための循環水路。 |
|
生産 |
- サイクル:設計のための6〜7日。フルデリバリーの60日。 |
毎日のメンテナンスチェックリスト:360Lプラスチック廃棄物ビン金型
Warranty: 1-year free repair or >100万枚の寿命。
メンテナンスのヒント:
毎日:エジェクターピンを潤滑し、清潔なカビの表面。
周期:クリア排気スロット、摩耗した部品を修理します。
ストレージ:錆びない虫歯を塗布します。
1。ポストプロダクションクリーニング(すべてのサイクル/シフト):
- 生産直後に、空洞、コア、およびランナーからすべての樹脂残留物をパージします。
- 承認された金型クリーナー(非アブレーシブ、非腐食性)および柔らかい真鍮/銅ブラシを使用します。
- スチールツールを使用しないでください - 表面の傷を避けてください!
2。エジェクターシステムのケア:
- 高温型のグリースを備えた毎日、エジェクターピン、ガイドピン、袖を潤滑します。
- 滑らかな動きを確認してください。結合は、不整合または汚染を示します。
3。冷却ラインチェック:
- 漏れや閉塞の給水ライン/コネクタを検査します。
- 一貫した冷却剤の流れを確保します - 不均一な冷却は反りを引き起こします。
4。表面保護:
- 洗浄後に磨かれた表面に錆予防スプレー(シリコンベース)の薄い層を塗ります。
- 保管前に、ドライで糸くずのない布でカビを拭きます。
5。ベント&ガスチャネル検査:
- ベントクリーナーまたは圧縮空気を使用して、破片/詰まったプラスチックのクリア通気孔(<80 psi).
- ブロックされた通気口は火傷/短いショットを引き起こします。
6。損傷調査:
- チップ、へこみ、または摩耗のキャビティ、コア、および分割線を調べます。
- 費用のかかる修理を避けるために、すぐに欠陥を報告します。
7。ストレージプロトコル:
- 使用していない場合は、金型をしっかりと閉じてクランプします。
- 乾燥した温度制御された領域(湿度)に保管してください<50%).
- ほこりの蓄積を防ぐために、通気性のある布で覆います。


