

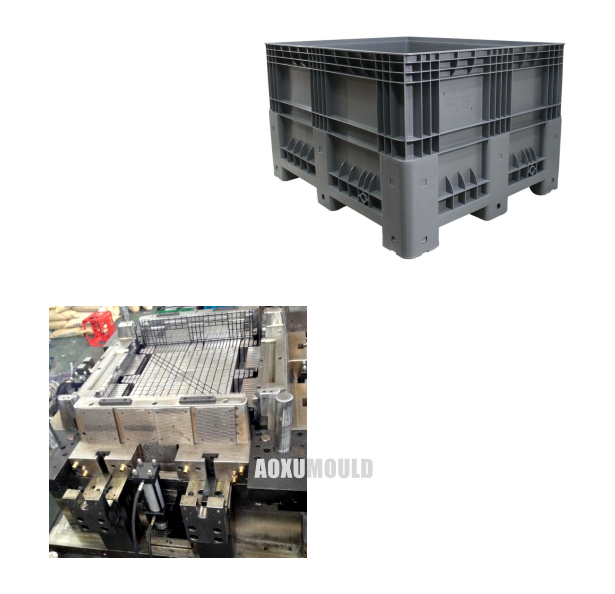
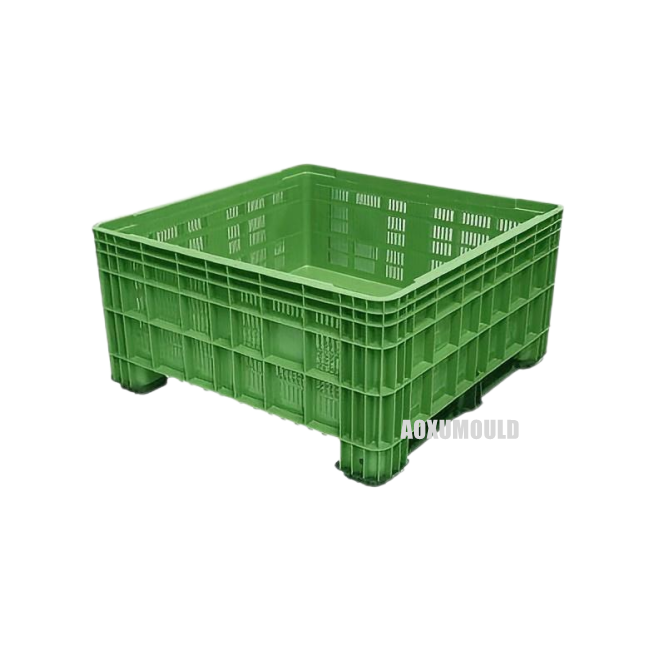
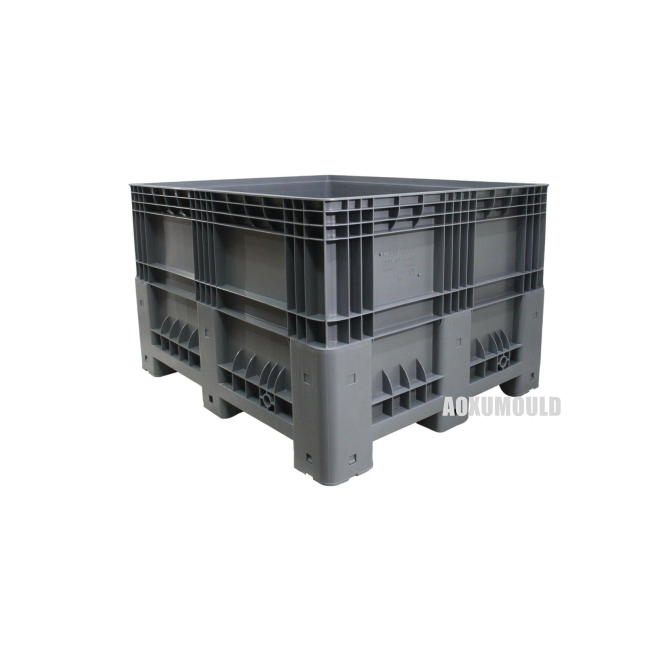
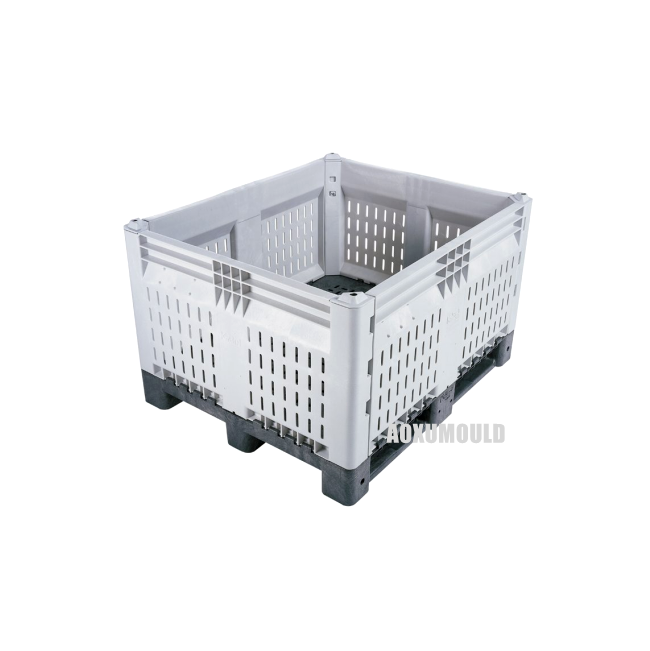
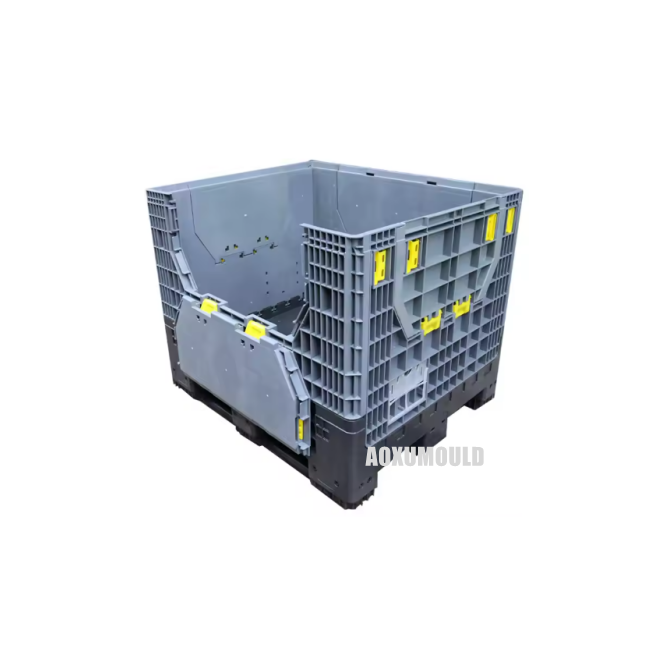
金型仕様
|
金型名 |
プラスチックパレットクレート型 |
|
製品材料 |
PP/HDPE |
|
製品サイズ |
1200 x 1200 x 730mm |
|
空洞用のカビ材料&。コア |
P20/718H/H13/2738 |
|
空洞のnos |
1キャビティ |
|
注入システム |
ホットランナー |
|
適切な注入機 |
4500T |
|
金型サイズ |
1750x1750x1350mm |
|
カビの寿命 |
500以上、000 PCS |
|
納期 |
75日 |
パレット箱の機能

プラスチックパレット箱の機能と役割は、次のように英語で要約できます。
1。輸送と保管
- 物流とサプライチェーンにおける商品の効率的な移動と保管のために設計されています。
- フォークリフト、パレットジャック、および自動システムと互換性があります。
2。商品の保護
- 処理中および輸送中の損傷を防ぐための構造的サポートを提供します。
- 衝撃、湿気、環境要因に耐性があります。
統合性
- 積み重ね可能な設計は、倉庫と車両の垂直保管スペースを最大化します。
- 輸送中に安定性を確保します。
4。再利用可能で耐久性があります
- 長期にわたる材料は、使い捨てパッケージと比較して廃棄物を減らします。
- クローズドループサプライチェーンでの複数の使用サイクルに適しています。
5。衛生的で掃除が簡単です
- 食品、医薬品、衛生感受性産業に最適でない非多孔質表面。
- カビ、細菌、化学腐食に抵抗します。
6。自動化との互換性
- 標準化された寸法は、コンベアベルト、ロボットシステム、およびパレタイズ装置でシームレスに動作します。
7。環境抵抗
- 極端な温度、紫外線への曝露、および過酷な条件に耐えます。
8。費用対効果
- 使い捨てパッケージを交換し、製品の損傷を減らすことにより、長期コストを削減します。
9。標準のコンプライアンス
- 国際物流と安全規制を満たします。
10。汎用性
- 農業、自動車、小売、製造などの業界全体で使用されます。
大規模なパレットの製造方法木枠MOuLDS?
大規模なプラスチックパレットクレート型を生産するには、精密エンジニアリング、高度な製造技術、および綿密な品質管理が必要です。以下は、産業用途向けに最適化されたプロセスの段階的なガイドです。
1。デザイン&。エンジニアリング
- 3 dモデリング:CADソフトウェアを使用して、コア/キャビティ、冷却チャネル、エジェクターシステム、通気性などの金型構造を設計します。
- 構造解析:有限要素分析(FEA)を実行して、剛性を確保し、反りを最小限に抑え、材料の流れを最適化します。
- ドラフト角度と許容範囲:ドラフトアングル(1〜3度)を組み込み、断念して、大量生産の緊密な許容範囲を定義します。
2。材料の選択
- 金型ベース:耐久性のために、事前に保護された鋼(P20、718Hなど)または硬化ツール鋼(H13)を使用します。
- 表面処理:コーティングを塗布して、耐摩耗性を高め、サイクル時間を短縮します。
- 挿入物:高気の領域には、炭化物またはベリリウム銅インサートを使用します。
3。CNC加工
- 大まかな機械加工:大規模なCNCマシンを使用して、金型ベースをネット形状に粉砕します。
- 精密仕上げ:複雑なジオメトリ用の高速加工(HSM)またはEDM(電気放電加工)を介して、ミラーのような空洞表面を実現します。
- 冷却チャネル:ディープホール掘削またはレーザー焼結(添加剤で製造されたインサート用)を使用したコンフォーマル冷却チャネルをドリルします。
4。アセンブリ&。フィッティング
- コア/キャビティアライメント:正確なアライメントのために、ガイドピン、ブッシング、油圧/空気圧システムを使用します。
- 排出システム:エジェクターピン、スリーブ、プレートを取り付けて、滑らかな折り畳みを確保します。
- ホットランナーの統合:マルチキャビティカビの場合、材料の廃棄物を最小限に抑えるために、ホットランナーシステム(ハスキー、カビのマスターなど)を組み込みます。
5。テスト&。検証
- 試験注射:産業射出成形機でカビの試験を実施します。
- パラメーターの最適化:温度(180〜300度)、圧力(80〜120 MPa)、および冷却時間を調整して、欠陥を排除します(シンクマーク、フラッシュ)。
- 耐久性テスト:50、000+サイクルをシミュレートして、生産条件下でカビの寿命を検証します。
6。ポスト処理
- 表面研磨:化学エッチングまたはレーザー彫刻を介して、SPI A1(ミラー仕上げ)またはテクスチャー表面を実現します。
- 最終QC:CMM(座標測定機)で寸法を検査し、サンプル生産を介して機能を検証します。
何'sプラスチックパレットクレート型用の射出成形機のサイズ?

プラスチックパレット箱を生産するための射出成形機の適切なサイズを決定するために、主要な要因にはクランプ力(トン数)と噴射量が含まれます。以下は英語の段階的な説明です:
1.マシン選択の重要なパラメーター
a。クランプ力(トン数)
必要なクランプ力は、部品の投影面積と材料噴射圧力に依存します。
- 投影エリア:クレートの長さ×幅(金型キャビティレイアウトを含む)。
- 材料圧力:
-PP(ポリプロピレン):300〜400バー
-HDPE(高密度ポリエチレン):400〜500バー
b。注入量
マシンは、クレートのボリューム(ランナーやゲートを含む)を埋めるのに十分なショット容量を提供する必要があります。
- 木枠の重量(標準のパレットクレートの場合は3〜8 kg)を計算し、マシンのショット容量がこれを超えることを確認します。
2。例の計算
PPで作られた1200×800×150 mm(L×w×h)の木枠サイズを想定してください。
(HDPEの場合、これは圧力要件が高いため4800+トンに上昇する可能性があります。)
3。注入量:
クレートの重量が5 kgの場合は、ショット容量が6 kg以上のマシンを選択します(ランナーを考慮します)。
3.典型的なマシンの要件
- 小さな/中箱(例:600×400 mm):
- クランプ力:800〜1500トン
- ショット容量:3〜6 kg
- 大きな箱(例:1200×800 mm):
- ショット容量:8〜15 kg
4。追加の考慮事項
- カビの複雑さ:マルチキャビティカビまたは複雑なジオメトリは、トン数を増加させる可能性があります。
- 材料の流れ:高粘度材料(例えば、HDPE)には、より高い圧力が必要です。
- サイクル時間:大型マシンは、特大の場合、生産が遅くなる可能性があります。
プラスチックパレットクレートの成形方法は?
金型コンポーネント
金型鋼

ホットランナーシステム

標準部品

大きなプラスチックパレットクレートMOのメンテナンスガイドuLDS
大型のプラスチックパレットクレート型の適切なメンテナンスは、製品の品質を確保し、型寿命を延ばし、生産コストを削減するために不可欠です。効果的なケアについては、次のガイドラインに従ってください。
1。定期的なクリーニング
- 各生産サイクルの後、カビの表面と空洞から残留プラスチック、破片、または汚染物質を除去します。
- 型を傷つけないようにするには、非アブラシブクリーニングツール(柔らかいブラシ、エアブロワーなど)を使用します。
- 頑固な残留物の場合は、製造元によって承認されたカビセーフ溶媒を塗布します。
2。潤滑
- 摩擦と摩耗を減らすために、高温耐性の潤滑剤(例えば、スライダー、エジェクターピン、ガイドレール)に適用します。
- 湿潤を避けて、ほこりを引き付けたり、製品の品質を妨げたりするのを防ぎます。
3。錆の予防
- 水分への曝露を避けるために、乾燥した温度制御された環境に金型を保管してください。
- 長期保管中に腐食防止コーティングまたはシリカゲルの乾燥剤を塗ります。
- 特に鉄鋼コンポーネントでは、定期的に錆の斑点を検査します。
4。ストレージベストプラクティス
- 変形を防ぐために、保護ケースまたはラックに金型を分解して保存します。
- 硬い表面との直接接触を避けるために、木製またはフォームサポートを使用します。
- 識別と追跡を簡単にするために、カビのラベルを明確にラベル付けします。
5。検査&。修理
- 重要な領域(ゲート、冷却チャネルなど)での亀裂、摩耗、または不整合のルーチンチェックを実施します。
- エスカレーションを防ぐために、直ちに軽微な損害に対処します。
- 複雑な問題については、プロの金型修理サービスと提携します。
6。温度制御
- 熱応力を避けるために、適切な冷却/加熱システムの性能を確保します。
- スケールまたは堆積物からの閉塞を防ぐために、定期的に冷却チャネルをきれいにします。
7。運用ガイドライン
- 設計された容量を超えて金型を過負荷にしないでください。
- 生産中の推奨噴射圧力とサイクル時間に従ってください。
8。ドキュメント
- メンテナンスログを維持して、クリーニングスケジュール、修理、および部品の交換を記録します。
- カビの使用サイクルを追跡して、予防保守を計画します。
9。表面保護
- 必要に応じて、保護コーティング(テフロン、ニッケルメッキなど)をハイウェアサーフェスに適用します。
- 滑らかな仕上げを維持するために、定期的にポリッシュカビの表面を表面化します。
パッケージ &。配達

顧客のフィードバック


